
Видимое изменение цвета нержавеющей стали имеет разные причины. Коричневый налёт бывает tea staining, оранжевые точки могут возникать из-за перенесённого железа, а жёлтые, синие или фиолетовые зоны около сварного шва часто связаны с термическим оксидом. Матовая плёнка может быть обычным отложением.
Перед обработкой определите расположение пятна, время появления, историю изготовления и наличие питтинга или потери металла.
Быстрая диагностика
| Вид | Вероятная причина | Первая проверка |
|---|---|---|
| Плёнка, отпечатки, водяные следы | Отложения | Мягкое моющее средство и вода |
| Коричневые пятна снаружи | Tea staining | Соль, укрытие, шероховатость, мойка |
| Жёлтая, синяя или фиолетовая полоса у шва | Heat tint | Сварка и последующая очистка |
| Оранжевые точки после изготовления | Свободное железо | Инструмент и шлифовальная пыль |
| Питтинг или повторный очаг | Локальная коррозия | Глубина, хлориды, геометрия и марка |
Прокрутите таблицу, чтобы увидеть все столбцы →
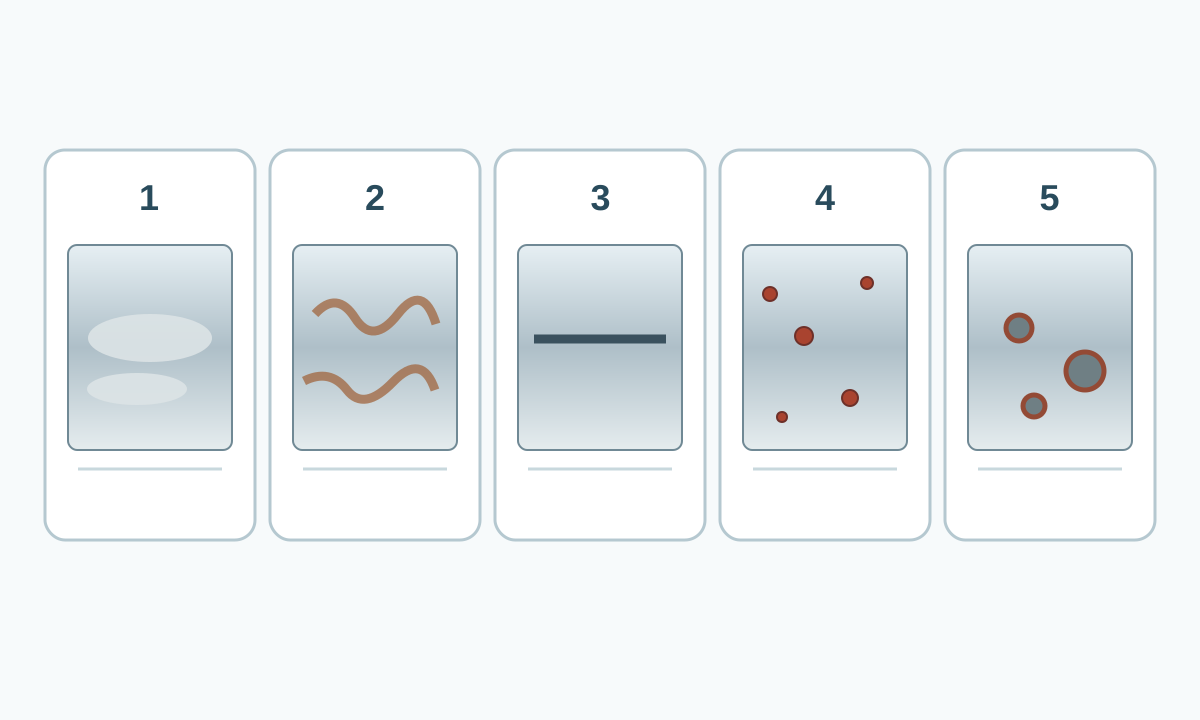
1. Что означает изменение цвета?
Изменение цвета — широкое визуальное описание. Коррозионная стойкость связана с тонкой хромсодержащей пассивной плёнкой. Цвет может быть отложением, утолщённым оксидом, чужеродным железом или локальной коррозией.
2. Tea staining
ASSDA описывает tea staining как коричневое изменение поверхности при атмосферном воздействии, особенно с хлоридами. В архитектуре проблема часто в основном эстетическая. Риск зависит от марки, отделки, соли, влажности, укрытия и обслуживания.
3. Термическая окраска после сварки
Сварка может давать соломенные, синие, фиолетовые и тёмные цвета. BSSA указывает, что под утолщённым оксидом возможно локальное снижение хрома. Для коррозионно-чувствительной службы задают послесварочную обработку. Химическое травление сильными кислотами является контролируемой промышленной операцией.
4. Загрязнение железом
Общий инструмент, опоры, цепи и шлифовальная пыль могут переносить железо углеродистой стали на нержавеющую поверхность. Затем оно ржавеет. Проверяйте историю изготовления и используйте выделенный чистый инструмент.
5. Отложения, вода и химические пятна
Отпечатки, минералы и грязь могут ухудшать внешний вид без серьёзной атаки металла. Начинайте с воды и мягкого моющего средства. Не применяйте соляную кислоту и агрессивные хлорсодержащие очистители.
6. Последовательность очистки
- Зафиксируйте пятно.
- Осмотрите питтинг, щели, сварку и частицы.
- Проверьте мягкую мойку, ополосните и высушите.
- Сопоставьте с изготовлением и средой.
- Используйте специальный метод после определения причины.
- Для свободного железа или heat tint в критической службе задавайте квалифицированное травление/пассивацию.
ASTM A380/A380M даёт технический контекст для таких процессов.
7. Когда цвет означает реальную коррозию?
Питтинг, потеря металла, щелевая атака и быстрое повторение в одной точке требуют инженерной оценки. Проверьте марку, хлориды, температуру, дренаж, геометрию и загрязнение.
8. Профилактика
Выбирайте подходящую марку, обеспечивайте дренаж и возможность мойки, планируйте обслуживание в хлоридной среде. Разделяйте операции с нержавеющей и углеродистой сталью.
Для восстановления внешнего вида см. полировку листовой нержавеющей стали , для коррозии — Ржавеет ли нержавеющая сталь? .