
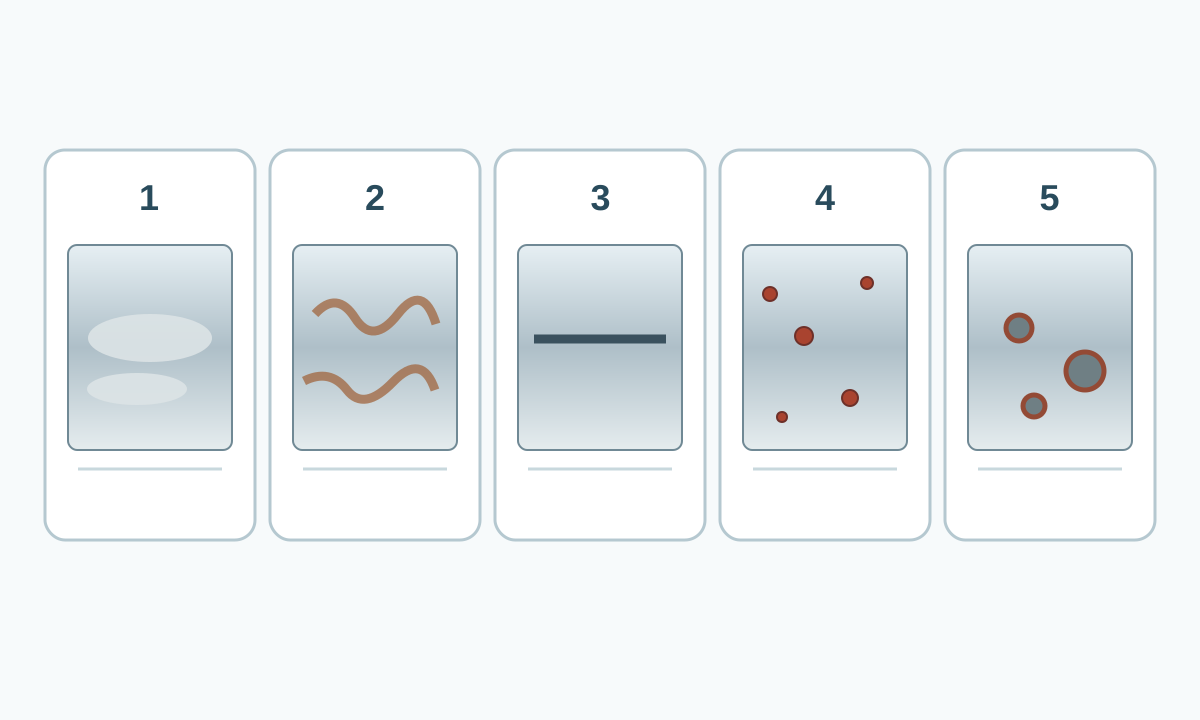
Paslanmaz çelikte görülen renk değişiminin birden fazla nedeni olabilir. Kahverengi izler tea staining, turuncu noktalar karbon çeliğinden taşınan demir, kaynak yanındaki sarı-mavi-mor renkler ise ısı oksidi olabilir. Mat film yalnızca temizlenebilir kalıntı da olabilir.
İşlem seçmeden önce lekenin yerini, oluşma zamanını, imalat geçmişini ve çukurlaşma olup olmadığını inceleyin.
Hızlı tanı
| Görünüm | Olası neden | İlk kontrol |
|---|---|---|
| Film, parmak izi, su lekesi | Kalıntı | Hafif deterjan ve temiz su |
| Kahverengi dış yüzey lekesi | Tea staining | Tuz, korunak, pürüzlülük, yıkama |
| Kaynak yanında sarı, mavi veya mor bant | Heat tint | Kaynak ve son temizlik |
| İmalat sonrası turuncu noktalar | Serbest demir | Takımlar ve taşlama tozu |
| Çukur veya tekrarlayan saldırı | Yerel korozyon | Derinlik, klorür, geometri, kalite |
Tüm sütunlar için tabloyu kaydırın →
1. Renk değişimi ne anlama gelir?
Renk değişimi tek bir metalürjik durum değildir. Paslanmaz çelik temiz yüzeyde oluşan kromca zengin pasif filme dayanır. Görülen renk kalıntı, kalın oksit, yabancı demir veya yerel korozyon olabilir.
2. Tea staining
ASSDA, tea staining’i özellikle klorürlü atmosferde kahverengi yüzey renklenmesi olarak tanımlar. Mimari uygulamalarda çoğu zaman estetik ağırlıklıdır. Kalite, yüzey, tuz, nem, yağmurdan korunma ve bakım riski etkiler.
3. Kaynak sonrası heat tint
Kaynak sarı, mavi, mor veya koyu oksit renkleri üretebilir. BSSA, oksit kalınlaşırken yüzey altındaki kromun yerel olarak azalabildiğini belirtir. Korozyona duyarlı serviste uygun son işlem gerekir. Güçlü asitli pickling uzman kontrollü endüstriyel işlemdir.
4. Demir bulaşması
Ortak takım, destek, zincir ve taşlama tozu karbon çeliği demirini paslanmaz yüzeye taşıyabilir. Sonra bu demir paslanır. İmalat geçmişini kontrol edin ve temiz ayrılmış takım kullanın.
5. Birikinti, su izi ve kimyasal leke
Parmak izi, mineral ve kir yüzeyi matlaştırabilir. Temiz su ve hafif deterjanla başlayın. Hidroklorik asit ve agresif klorürlü temizleyicilerden kaçının.
6. Temizlik kademeleri
- Lekeyi belgeleyin.
- Çukur, yarık, kaynak ve parçacık arayın.
- Hafif deterjanla test edin, durulayın ve kurutun.
- İmalat ve ortamla karşılaştırın.
- Nedeni bilinen yüzeyde uygun özel yöntem kullanın.
- Kritik serviste serbest demir/heat tint için doğrulanmış temizleme, pickling veya passivation belirleyin.
ASTM A380/A380M bu süreçler için teknik çerçeve sağlar.
7. Ne zaman gerçek korozyondur?
Çukurlar, yarık saldırısı, metal kaybı veya aynı noktada hızlı tekrarlama mühendislik incelemesi gerektirir. Kalite, klorür, sıcaklık, drenaj ve bulaşmayı değerlendirin.
8. Önleme
Ortama uygun kalite seçin, drenaj ve temizlenebilir yüzey tasarlayın, klorürlü ortam için bakım planlayın. Paslanmaz işlemlerini karbon çeliği taşlama ve taşıma işlerinden ayırın.
Görünümü yenilemek için paslanmaz sac parlatma rehberine bakın.