
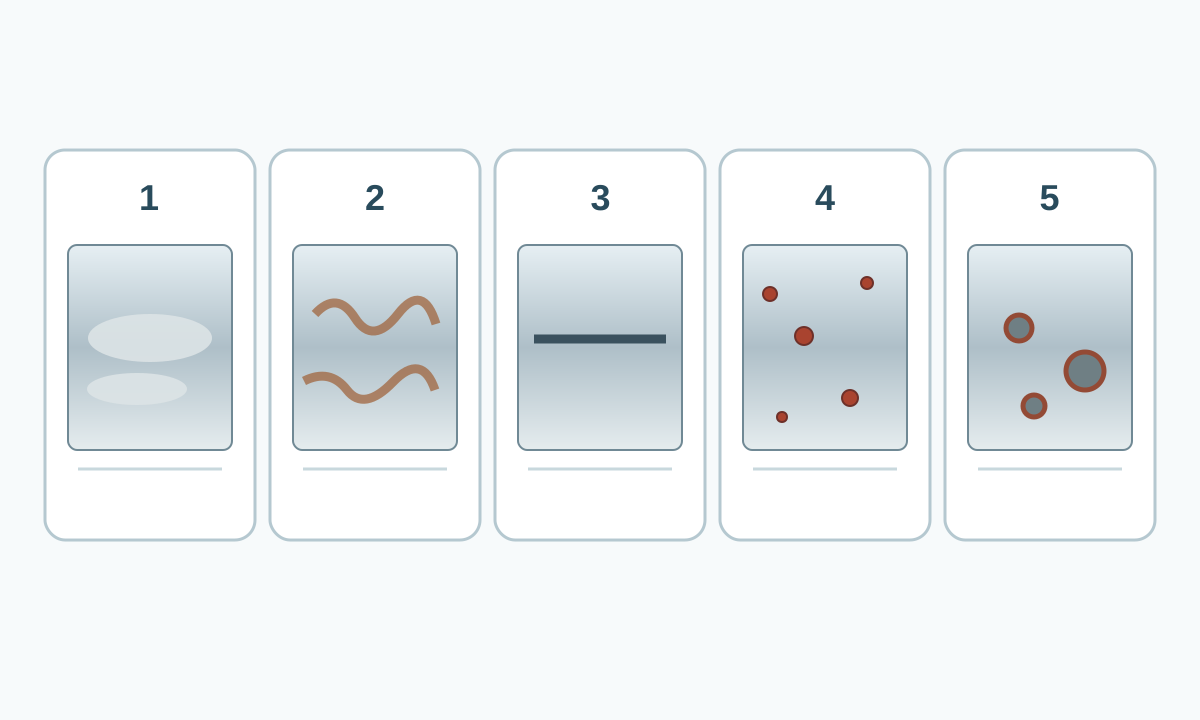
La decoloración visible del acero inoxidable puede tener varias causas. Una mancha marrón puede ser tea staining, los puntos naranjas pueden proceder de hierro transferido desde acero al carbono y los tonos pajizos, azules o violetas junto a una soldadura suelen corresponder a heat tint. Una película mate también puede ser un depósito removible.
Observe ubicación, momento de aparición, historial de fabricación y presencia de picaduras antes de elegir el tratamiento.
Diagnóstico rápido
| Apariencia | Causa probable | Primera comprobación |
|---|---|---|
| Película, huellas, marcas de agua | Depósitos o residuos | Detergente suave y agua limpia |
| Mancha marrón en exterior | Tea staining | Sal, abrigo, rugosidad y lavado |
| Banda amarilla, azul o violeta junto a soldadura | Heat tint | Soldadura y limpieza posterior |
| Puntos naranjas tras fabricar | Hierro libre contaminante | Herramientas y polvo de amolado |
| Picaduras o ataque repetido | Corrosión localizada | Profundidad, cloruros, geometría y grado |
Deslice la tabla para ver todas las columnas →
1. Qué significa la decoloración
“Tarnish” describe una pérdida de aspecto limpio, sin identificar un único mecanismo. La resistencia del inoxidable depende de una película pasiva rica en cromo. El color puede ser depósito, óxido más grueso, hierro extraño o corrosión localizada.
2. Tea staining
ASSDA describe el tea staining como decoloración marrón asociada a exposición atmosférica con cloruros. En aplicaciones arquitectónicas típicas suele afectar principalmente la apariencia. Grado, acabado, sales, humedad, abrigo y mantenimiento modifican el riesgo.
3. Heat tint después de soldar
La soldadura puede producir tonos pajizos, azules, violetas u oscuros. BSSA explica que el óxido se engrosa y puede dejar una zona subyacente con menos cromo. En servicio corrosivo debe definirse un tratamiento posterior adecuado. El decapado con ácidos fuertes es un proceso industrial controlado.
4. Contaminación por hierro
Herramientas compartidas, apoyos, cadenas y polvo de amolado pueden transferir hierro de acero al carbono. Ese hierro puede oxidarse y simular corrosión del sustrato inoxidable. Revise el historial de fabricación y use herramientas dedicadas.
5. Depósitos, agua y manchas químicas
Huellas, minerales y suciedad pueden opacar el acero sin ataque importante. Empiece con agua, detergente suave y materiales que no contaminen. Evite ácido clorhídrico y productos clorados agresivos.
6. Secuencia de limpieza
- Documente la mancha.
- Busque picaduras, grietas, soldaduras y partículas.
- Pruebe detergente suave, enjuague y secado.
- Compare con fabricación y exposición.
- Use productos específicos cuando la causa sea conocida.
- Para hierro libre o heat tint en servicio crítico, especifique limpieza, decapado o pasivado cualificado.
ASTM A380/A380M proporciona el contexto técnico para estos procesos.
7. Cuándo indica corrosión real
Picaduras, ataque en grietas, pérdida de material o recurrencia rápida en un mismo punto requieren revisión. Compruebe grado, cloruros, temperatura, drenaje, geometría y contaminación.
8. Prevención
Seleccione un grado compatible con el ambiente, facilite drenaje y limpieza y defina mantenimiento con cloruros. Separe las operaciones de inoxidable de las de acero al carbono.
Para restaurar el acabado consulte Cómo pulir chapa de acero inoxidable y para corrosión real ¿Se oxida el acero inoxidable? .