
El acero patinable es una familia de aceros de baja aleación que puede desarrollar una capa de óxido más compacta y adherente bajo una exposición atmosférica adecuada. La superficie sigue corroyéndose; los ciclos de humedad y secado favorecen una pátina que reduce la velocidad de pérdida de metal.
El nombre genérico del material es acero patinable. COR-TEN® es una marca registrada de United States Steel Corporation. Los planos y pedidos deben identificar la norma aplicable, el grado completo, la forma del producto y la condición de suministro requerida.
Cómo se forma la pátina protectora
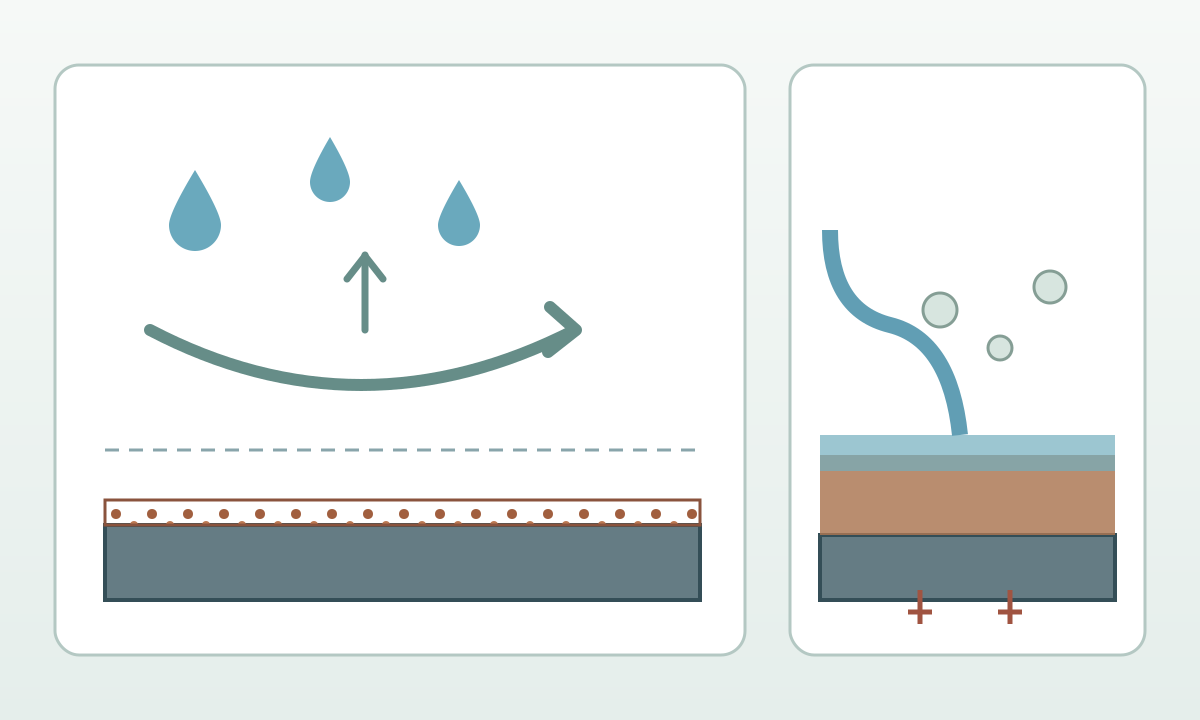
Al quedar expuesto, el acero patinable empieza a oxidarse como otros aceros sin recubrimiento. Los elementos de aleación modifican los productos de corrosión. Con sucesivos ciclos de mojado y secado, la capa puede hacerse más compacta y quedar mejor adherida, dificultando la llegada de oxígeno y humedad al acero subyacente.
El desarrollo depende del microambiente: orientación, zonas resguardadas, drenaje, depósitos de sal, acumulación de suciedad y tiempo de exposición. El color puede pasar de marrón anaranjado a marrón oscuro, aunque por sí solo no demuestra que la pátina sea estable.
ASTM G101 ofrece métodos para estimar la resistencia a la corrosión atmosférica. Su aplicación a estructuras reales exige cautela, especialmente cuando persiste la humedad o se acumulan sales y otros contaminantes corrosivos.
Qué productos cubre cada norma
| Especificación | Ámbito habitual | Aspectos que comprobar |
|---|---|---|
| ASTM A588/A588M | Perfiles estructurales, placas y barras | Grado, espesor, propiedades y requisitos suplementarios |
| ASTM A242/A242M | Productos estructurales incluidos en su ámbito | Límites de producto y edición vigente |
| ASTM A606/A606M | Chapa y fleje | Tipo, forma del producto, espesor y propiedades |
| EN 10025-5 | Aceros estructurales patinables laminados en caliente | Designación EN completa, calidad y espesor |
| Grados patinables de AS/NZS 3678 | Placas comprendidas en el marco correspondiente | Sufijo del grado, opción de ensayo de impacto, espesor y disponibilidad |
Deslice la tabla para ver todas las columnas →
Las designaciones de estos sistemas carecen de una equivalencia automática. Hay que contrastar composición química, límites de espesor, tenacidad, ensayos, forma del producto y certificación. Para organizar un pedido, consulte cómo especificar chapa y bobina de acero y la referencia de normas .
Condiciones favorables para el uso sin pintura
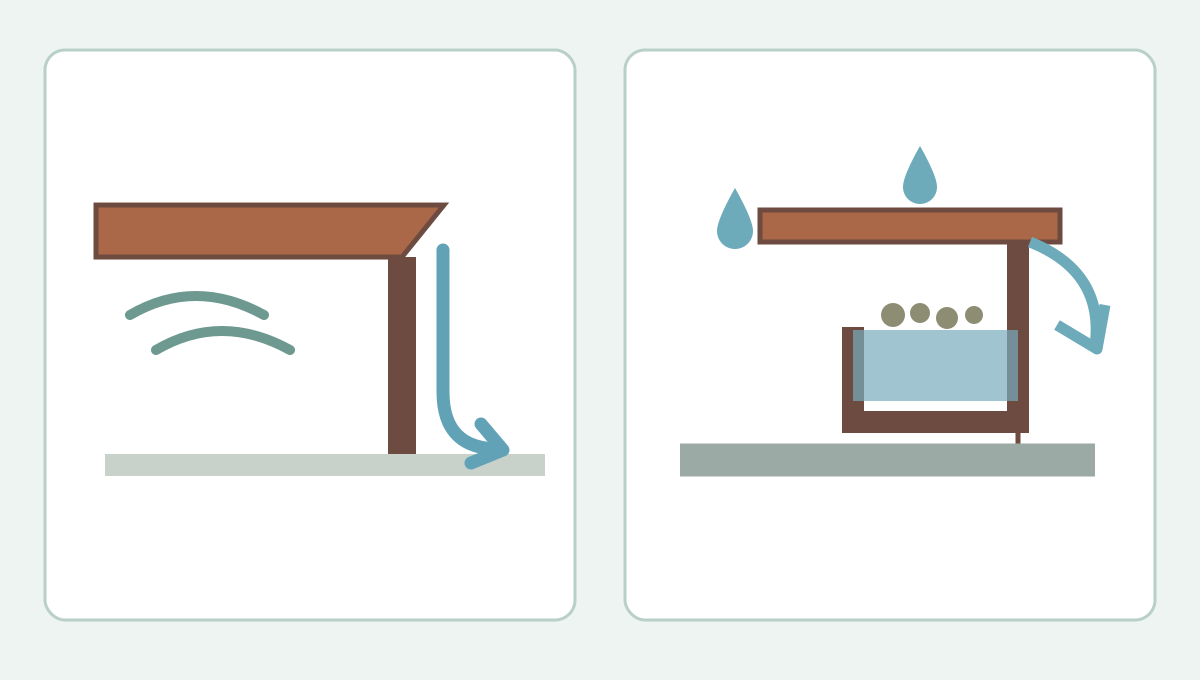
El comportamiento resulta más predecible cuando las superficies evacuan el agua y llegan a secarse. Convienen los ciclos regulares de humedad y secado, el drenaje abierto, una deposición limitada de cloruros, poca retención de residuos y acceso para inspeccionar.
También es posible aplicar un recubrimiento al acero patinable cuando el proyecto requiere un sistema de protección convencional. La guía de acero para uso exterior compara opciones más amplias.
Exposiciones que requieren cautela
El riesgo aumenta con agua estancada, zonas resguardadas continuamente húmedas, niebla salina frecuente, escorrentía con sales de deshielo, contacto con tierra o vegetación, residuos que retienen humedad y contaminación industrial agresiva. En zonas costeras hace falta evaluar la corrosión según las condiciones del emplazamiento; consulte la guía de acero para ambientes costeros .
Detalles que afectan a la durabilidad y al aspecto
Las uniones y superficies deben permitir el drenaje y la ventilación. El agua puede quedar detrás de placas, sobre repisas, en rendijas o junto a desagües obstruidos. Durante las primeras etapas, la escorrentía de color óxido puede manchar hormigón, piedra y acabados claros. El diseño debe prever su recorrido y las separaciones necesarias.
La tonalidad de la pátina cambia con la orientación, el abrigo y la humedad local. Cuando el aspecto sea importante, conviene acordar una muestra de referencia, un método de patinado previo o una estrategia de recubrimiento.
Fabricación, inspección y especificación
La soldadura, el corte y el conformado deben ajustarse al grado, espesor, unión y condiciones de servicio reales. ASTM A588/A588M exige un procedimiento de soldadura adecuado al grado y al uso previsto. El metal de aportación y el procedimiento cualificado de soldadura (WPS) deben responder a la resistencia y tenacidad requeridas.
Las inspecciones deben detectar humedad persistente, drenajes bloqueados, grandes depósitos de sal o suciedad, escamas gruesas de óxido, corrosión localizada y pérdida de sección inesperada. Al encontrar estas condiciones, se debe restablecer el drenaje y retirar los depósitos que retienen humedad.
La documentación de diseño o compra debe incluir norma, grado completo, forma del producto, dimensiones, espesor, propiedades mecánicas, protección superficial, exposición ambiental, control del drenaje, requisitos de soldadura y conexiones, certificado del material, expectativas de aspecto y acceso para mantenimiento.