
При проверке толщины листа могут действовать два ограничения: допустимая толщина в точке измерения и допустимая разность толщин в пределах одного листа. Значение ниже номинала может удовлетворять первому условию, а несколько допустимых по отдельности результатов — нарушать второе.
Этот материал посвящён горячекатаным толстым листам и листам, нарезанным из полосы. Справка о толщине тонколистовой стали объясняет номинальную, фактическую и минимальную толщину; обзор листового проката описывает формы поставки. Здесь рассматривается толкование требований к размерам конкретного листа.
1. Определите применимый документ по размерам
До выбора таблицы допусков запишите спецификацию продукции и способ её получения. Мерная заготовка, продаваемая как толстый лист, может быть нарезана из полосы непрерывной прокатки. Одного совпадения номинальных размеров недостаточно для определения применимых требований.
| Документ | Открыто заявленная область | Что проверить |
|---|---|---|
| BS EN 10029:2010 | Горячекатаные листы толщиной от 3 мм | Применимость к продукции и согласованные варианты требований к размерам |
| BS EN 10051:2024 | Полоса непрерывной горячей прокатки и листы, нарезанные из широкой полосы | Материал, размеры и редакция, указанная в заказе |
| ASTM A6/A6M | Общие требования к охватываемой конструкционной продукции, включая лист | Применимая спецификация продукции и система единиц |
Прокрутите таблицу, чтобы увидеть все столбцы →
Таблица даёт ориентиры по области применения . Приёмочные таблицы каждого документа имеют собственные условия. Выбирать стандарт только по толщине нельзя. Листы для сосудов под давлением, нержавеющая сталь и другие группы продукции требуют отдельных проверок применимости. Используйте согласованную для поставки редакцию: появление новой записи в каталоге само по себе не меняет действующий заказ.
2. Читайте требование к толщине полностью
Учитывайте номинальную толщину, ширину, класс, состояние кромок и состояние поставки. Используйте все переменные, предусмотренные нужной таблицей. В одной системе ширина определяет столбец, в другой таблица может быть устроена иначе. Сохраняйте включённые и исключённые границы интервалов: граничное значение относится к тому интервалу, который его включает.
Для классов B/C AccuRollTech завода SSAB в Окселёсунде нижние отклонения составляют соответственно −0.3/0 мм. Это пример конкретного производителя . Запишите также верхний предел: класс нижнего отклонения не задаёт весь допустимый диапазон.
Сохраняйте ссылку на источник рядом с обозначением класса. Классы толщины, плоскостности и фирменные гарантии могут использовать похожие буквы в разных значениях. В заказе рядом с каждым классом следует указывать контролируемый размер и определяющий документ. Проверьте, включена ли более строгая коммерческая гарантия в согласованные условия поставки.
3. Проверяйте диапазон толщины и разнотолщинность отдельно
Гарантия Hardox для листа 8 ≤ t < 15 мм задаёт отклонения −0.5/+0.4 мм и разнотолщинность в пределах листа 0.6 мм.
Рассмотрим условный лист номинальной толщиной 10.0 мм, поставленный именно по этой гарантии. Расчёт даёт допустимый диапазон толщины в точке 9.5–10.4 мм. Два результата, 9.6 и 10.3 мм, полученные в допустимых местах измерения, находятся внутри диапазона. Их разность составляет 0.7 мм и превышает отдельный предел 0.6 мм.
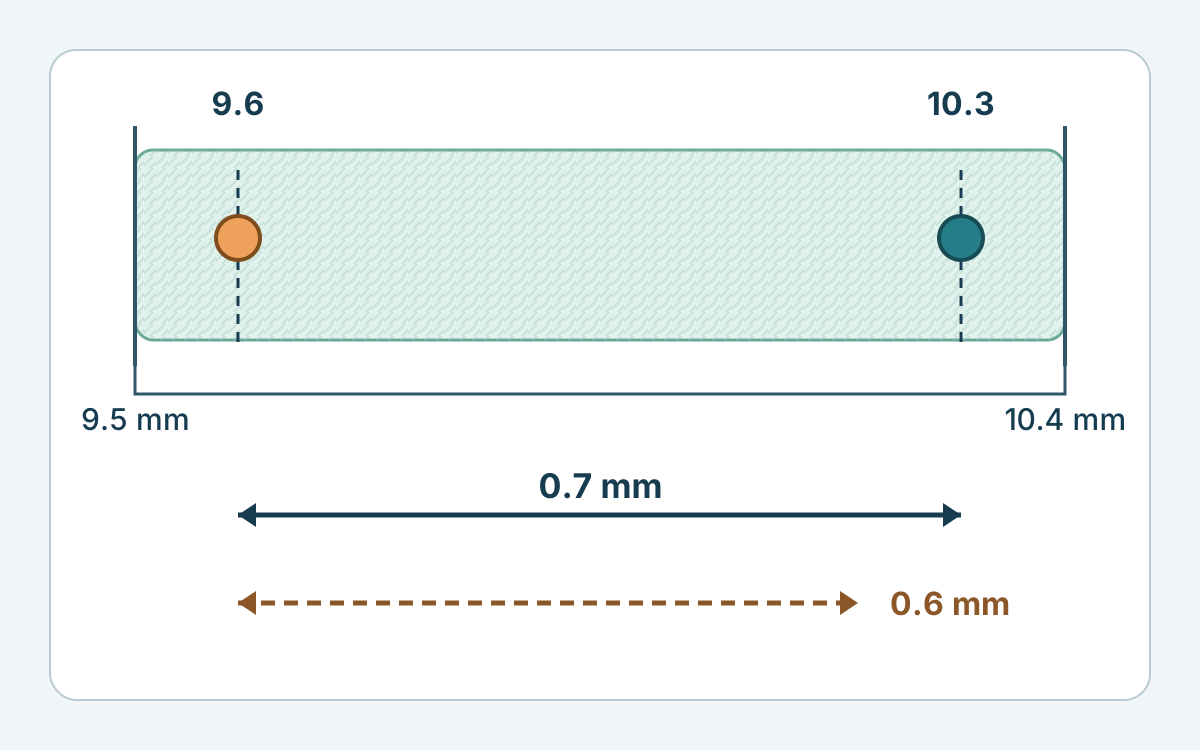
Результаты придуманы для объяснения расчёта и не являются заводской записью контроля. Пример относится только к указанной гарантии; он не задаёт универсальный допуск или план выборки. Два измерения могут показать превышение допустимой разности, однако два приемлемых результата не доказывают соответствие всего листа всем требованиям.
4. Разделяйте место измерения толщины и оценку плоскостности
Результат измерения толщины должен сопровождаться указанием места и метода. Сохраняйте состояние кромок, расстояния от соответствующих кромок, прибор, показание и идентификатор листа. Применяйте предусмотренные для поставки места измерений и правила оценки участков местного ремонта поверхности. Доступная точка у кромки может находиться вне разрешённой зоны; увеличение числа измерений в этом месте не устраняет расхождение с процедурой.
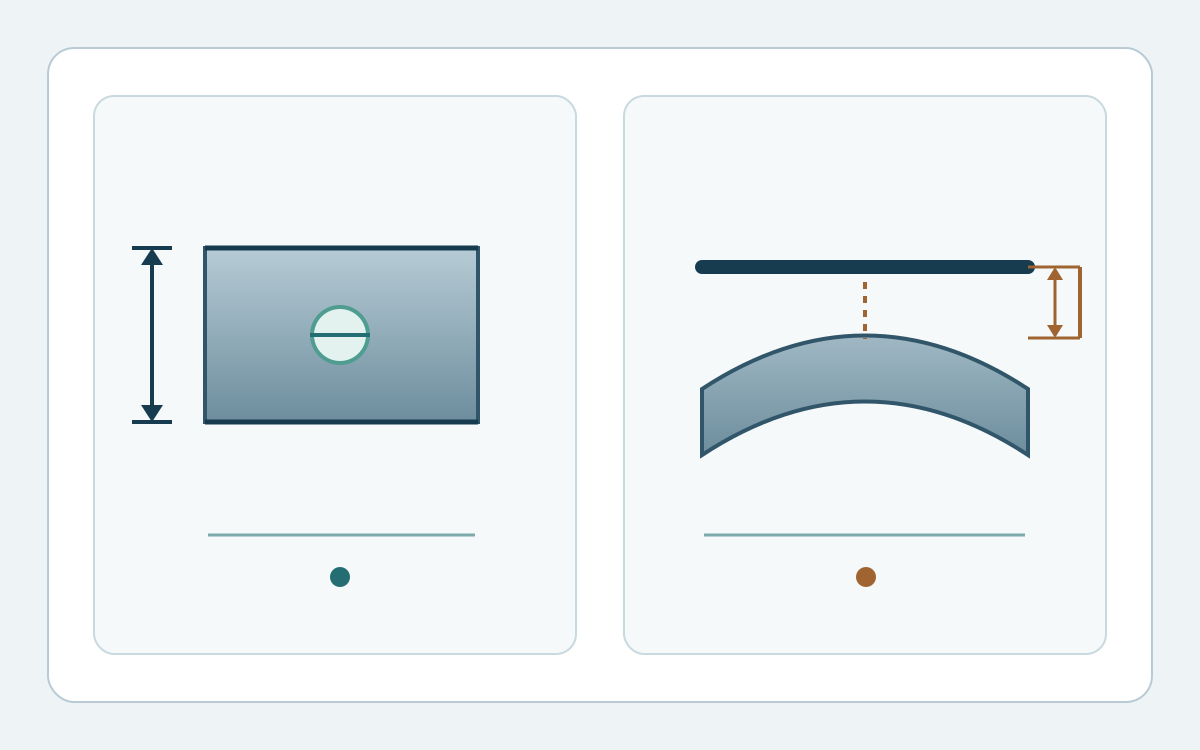
Толщина характеризует размер поперёк материала. Плоскостность описывает отклонение от опорной плоскости на установленной длине измерения. Зазор под поверочной линейкой нельзя записывать как отклонение толщины. Лист может пройти проверку толщины и при этом нуждаться в самостоятельной оценке плоскостности.
5. Сохраняйте условия поставки при толковании результатов
Разделяйте требования к поставленному листу и готовой детали. Последующая механическая обработка удаляет металл; резка или термообработка могут изменить форму. Переносить допуск поставки в спецификацию готовой детали без согласования нельзя. Определите контролируемую стадию и дополнительные припуски с ответственным инженером и поставщиком.
В записи сравнения удобно объединить идентификатор листа, номинальные размеры, документы на продукцию и размеры, их редакции, классы, состояние поставки, места и результаты измерений. Если действуют оба ограничения, отдельно запишите пределы толщины в точке и разнотолщинности. Недостающие требования оставляйте открытым вопросом, не подбирая удобную таблицу в интернете. При физической приёмке и решении о дальнейшем использовании материала следуйте согласованной процедуре контроля; этот материал не разрешает выпуск или приёмку с отступлением.