
Levha kalınlığı kontrolü iki ayrı sınır içerebilir: her ölçüm noktasında izin verilen kalınlık ve aynı levhadaki noktalar arasında izin verilen fark. Tek tek kabul edilebilir görünen ölçümler, ikinci sınırı aşabilir.
Bu kaynak sıcak haddelenmiş levha ve şeritten kesilen levhaya odaklanır. Sac kalınlığı kaynağı nominal, gerçek ve minimum kalınlığı; sac ve levha genel açıklaması ise tedarik biçimlerini ele alır. Burada belirli bir levhanın boyutsal gereklerinin nasıl yorumlanacağı açıklanır.
1. Geçerli boyutlandırma standardını belirleyin
Tolerans tablosunu seçmeden önce ürün şartnamesini ve tedarik yolunu kaydedin. Levha olarak satılan boy kesilmiş bir ürün, sürekli haddelenmiş şeritten elde edilmiş olabilir. Nominal boyutların eşleşmesi, geçerli gerekleri belirlemeye yetmez.
| Referans | Açık kaynakta belirtilen kapsam | Doğrulanacak bilgi |
|---|---|---|
| BS EN 10029:2010 | 3 mm ve üzeri sıcak haddelenmiş levha | Ürüne uygulanabilirlik ve kararlaştırılan boyut seçenekleri |
| BS EN 10051:2024 | Sürekli sıcak haddelenmiş şerit ve geniş şeritten kesilen levha/sac | Malzeme kapsamı, boyutlar ve siparişteki baskı |
| ASTM A6/A6M | Levha dahil kapsanan yapısal ürünler için genel gerekler | Geçerli ürün şartnamesi ve birim sistemi |
Tüm sütunlar için tabloyu kaydırın →
Bunlar kapsamı belirlemeye yardımcı referanslardır ; kabul tabloları birbirinin yerine kullanılamaz. Yalnızca kalınlığa bakarak standart atanmaz. Basınçlı kap levhaları, paslanmaz ürünler ve diğer ürün aileleri için kapsam ayrıca kontrol edilmelidir. Tedarikte kararlaştırılan baskıyı kullanın; yeni katalog kaydı mevcut siparişi kendiliğinden değiştirmez.
2. Kalınlık gereğinin tamamını okuyun
Nominal kalınlığı, genişliği, sınıfı, kenar durumunu ve teslim durumunu karşılaştırmaya dahil edin. Geçerli tablonun istediği her değişkeni kullanın. Bir sistemde genişlik sütun seçimini belirlerken başka bir tablo farklı düzenlenebilir. Aralık uçlarını koruyun: tam sınırdaki boyut, o ucu içeren aralığa aittir.
SSAB Oxelösund AccuRollTech B/C sınıflarında alt sapmalar sırasıyla −0.3/0 mm’dir. Bu, üreticiye özgü bir örnektir . Üst sınırı da kaydedin; alt sapma sınıfı tek başına kabul edilebilir aralığın tamamını vermez.
Sınıf adını kaynağıyla birlikte tutun. Kalınlık sınıfı, düzlemsellik sınıfı ve üreticinin ticari garantisi benzer harfleri farklı amaçlarla kullanabilir. Siparişte her sınıfın yanında kontrol edilen boyut ve geçerli belge belirtilmelidir. Daha dar bir ticari garantinin gerçekten tedarik anlaşmasına dahil edildiğini doğrulayın.
3. Kalınlık aralığını ve levha içindeki farkı ayrı kontrol edin
Hardox garantisi , 8 ≤ t < 15 mm levha için −0.5/+0.4 mm ve levha içinde 0.6 mm değişim belirtir.
Bu özel garantiye göre sağlanan nominal 10.0 mm’lik varsayımsal bir levha düşünün. Hesaplanan noktasal kalınlık aralığı 9.5–10.4 mm’dir. Geçerli konumlardaki 9.6 ve 10.3 mm ölçümlerinin ikisi de bu aralıktadır. Aralarındaki 0.7 mm fark, ayrı 0.6 mm sınırını aşar.
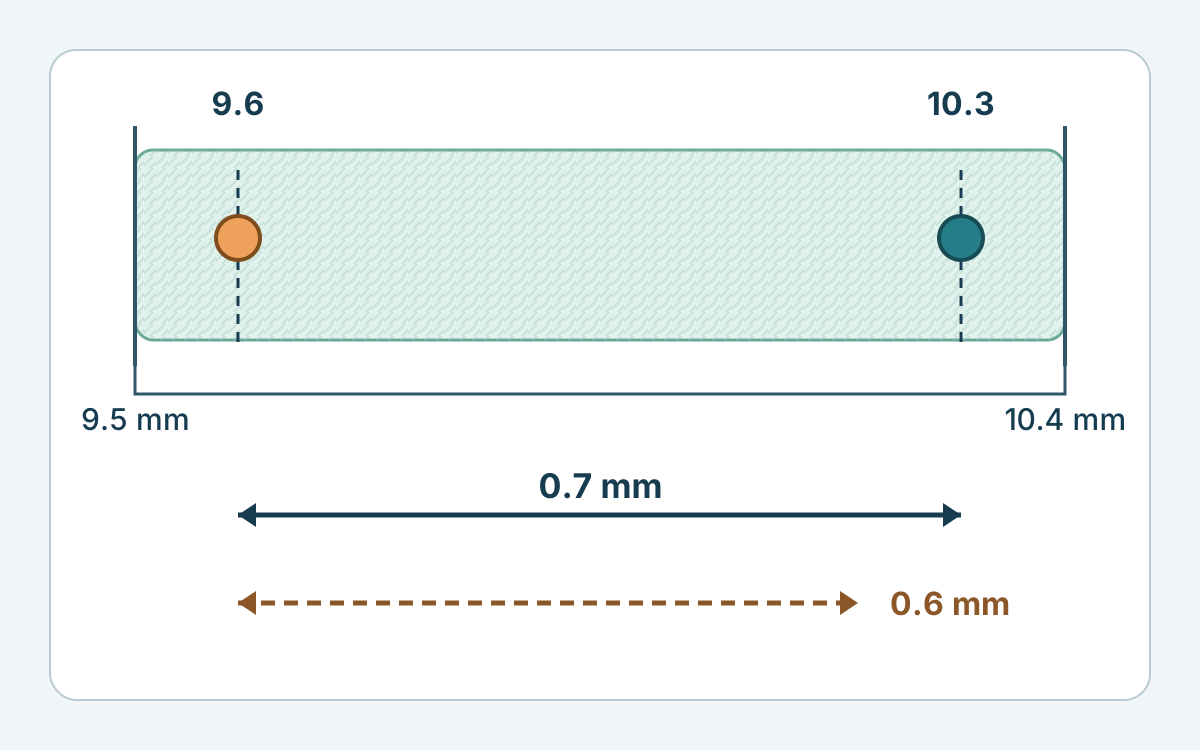
Ölçümler açıklama amacıyla oluşturulmuştur; üretici muayene kaydı değildir. Örnek yalnızca belirtilen garanti için geçerlidir; evrensel levha toleransı veya numune alma planı vermez. İki ölçüm aşırı farkı gösterebilir; uygun iki ölçüm bütün levhanın her gereği sağladığını kanıtlayamaz.
4. Ölçüm konumunu ve düzlemselliği ayrı tutun
Kalınlık sonucu konum ve yöntem bilgisi gerektirir. Kenar durumunu, ilgili kenarlardan uzaklıkları, cihazı, ölçümü ve levha kimliğini kaydedin. Bu tedarik için gerekli ölçüm konumlarını ve yerel yüzey onarımlarına ilişkin kuralları uygulayın. Erişilebilir bir kenardaki ölçüm, öngörülen bölgenin dışında kalabilir; aynı yerde daha çok ölçüm almak bu uyumsuzluğu gidermez.
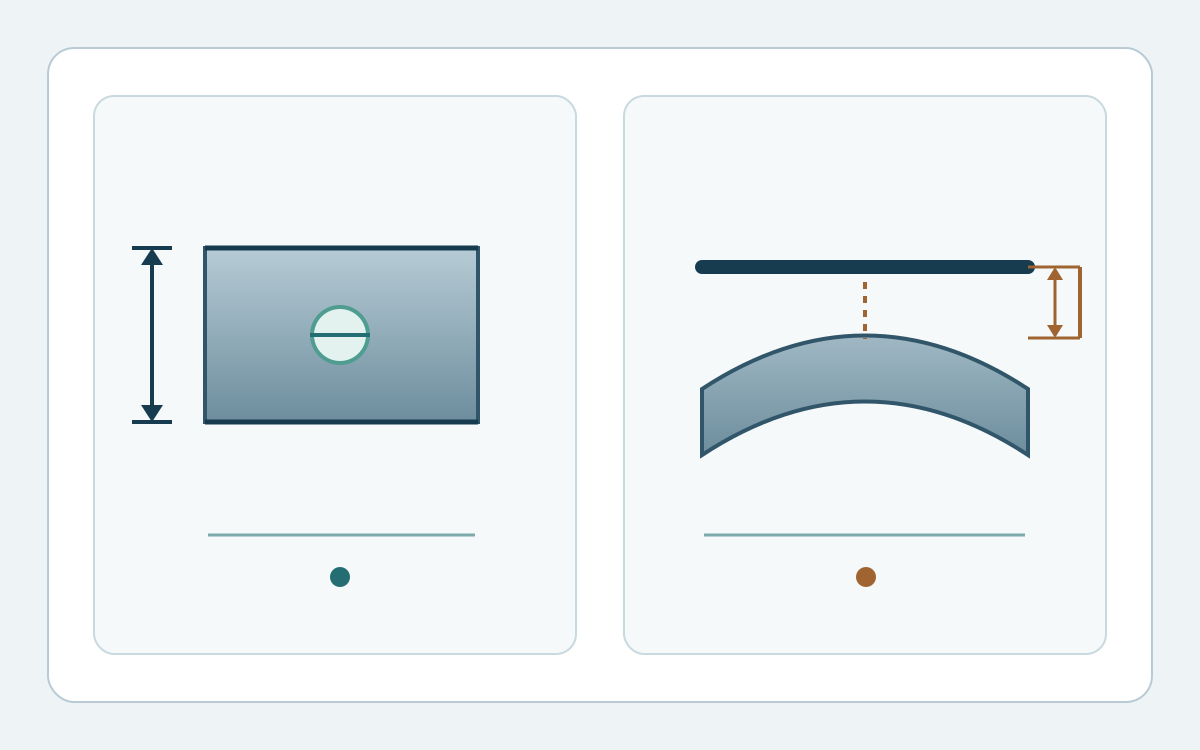
Kalınlık, malzemenin iki yüzeyi arasındaki mesafeyi ölçer. Düzlemsellik, belirli bir ölçüm uzunluğunda referans düzlemden sapmayı ele alır. Mastar altındaki boşluk kalınlık sapması olarak kaydedilemez. Bir levha kalınlık kontrolünü sağlasa da ayrıca düzlemsellik değerlendirmesine ihtiyaç duyabilir.
5. Sonuçları yorumlarken teslim esasını koruyun
Teslim edilen levhanın gereğini bitmiş parçanın gereğinden ayrı belirleyin. Sonraki talaşlı işleme malzeme kaldırır; kesme veya ısıl işlem şekli değiştirebilir. Teslim toleransını bitmiş parça şartnamesine kendiliğinden aktarmayın. İlgili aşamayı ve ek işleme paylarını sorumlu mühendis ve tedarikçiyle belirleyin.
Kullanışlı bir karşılaştırma kaydı; levha kimliğini, nominal boyutları, ürün ve boyut referanslarını, baskıları, sınıfları, teslim durumunu, ölçüm konumlarını ve sonuçlarını birlikte tutar. İkisi de geçerliyse noktasal sınırları ve levha içindeki fark sınırlarını ayrı kaydedin. Eksik gerekleri internetten uygun görünen bir tabloyla doldurmayın; açıklığa kavuşana kadar açık bırakın. Fiziksel mal kabul ve sonraki kararlar için kararlaştırılan muayene sürecini izleyin; bu kaynak malzemeyi serbest bırakma veya şartlı kabul yetkisi vermez.