Аустенитные, ферритные и мартенситные нержавеющие стали относятся к трем основным металлургическим семействам. Характерная микроструктура, легирование и реакция на термообработку объясняют различия в магнитных свойствах, упрочнении, формуемости и вязкости. Химический состав, коррозионная стойкость и нормируемые свойства определяются конкретной маркой и состоянием продукта.
Краткое сравнение
| Характеристика | Аустенитная | Ферритная | Мартенситная |
|---|---|---|---|
| Типичные примеры | 304, 316 | 430 | 410, 420, 431 |
| Структура при комнатной температуре | Аустенит FCC | Феррит BCC | Мартенсит BCT после закалки |
| Магнитные свойства | Обычно низкие после полного отжига; могут усиливаться после холодной деформации или сварки | Ферромагнитная | Ферромагнитная |
| Традиционная закалка | Не применяется для объемного упрочнения; холодная деформация может значительно повысить прочность | Не применяется | Применяется с последующим отпуском по режиму конкретной марки |
| Типичная причина выбора | Коррозионная стойкость, формуемость, свариваемость и вязкость | Хромовая коррозионная стойкость, магнитность и меньшая зависимость от никеля у многих марок | Твердость, износостойкость и высокая прочность после термообработки |
| Обработка | Высокая пластичность, хорошие формуемость и свариваемость | Пригодность к листовой формовке; ограничения зависят от марки и толщины | Часто обрабатывают или формуют до окончательной закалки |
Прокрутите таблицу, чтобы увидеть все столбцы →
Микроструктура определяет основные различия
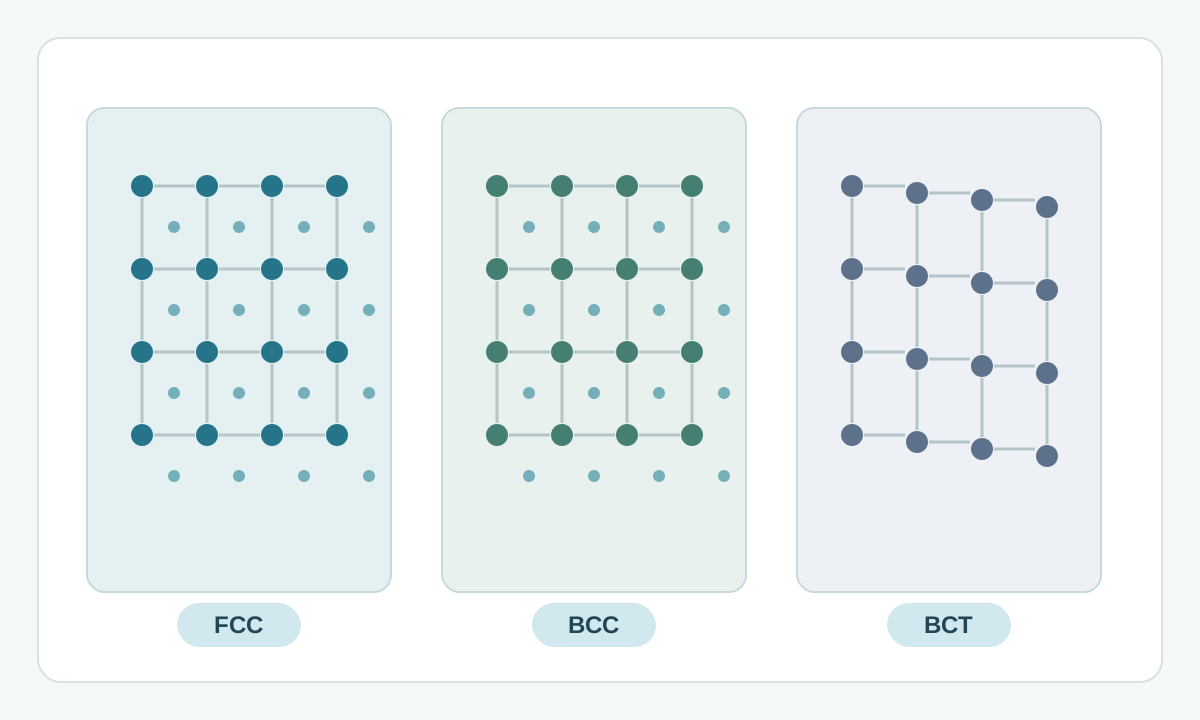
Аустенитные стали сохраняют FCC-структуру при комнатной температуре. Никель, марганец и азот могут стабилизировать аустенит. 304 и 316 — наиболее известные примеры.
Ферритные стали имеют BCC-структуру, а главным легирующим элементом служит хром. Многие марки содержат мало никеля либо не используют его. Типичный пример — 430.
Мартенситные стали рассчитаны на упрочнение термообработкой. Углерод существенно влияет на закаливаемость, а после закалки преобладает мартенситная BCT-структура.
Мартенситные марки могут поставляться отожженными для обработки резанием или формовки. Название семейства также характеризует металлургическое поведение; фактическое состояние поставки проверяют отдельно.
FCC, BCC и BCT здесь обозначают упрощенные модели характерных решеток; фактические фазы и искажение решетки зависят от состава и обработки.
Реакция на термообработку
Аустенитные стали не упрочняются по всему сечению обычной схемой закалки и отпуска. Холодная деформация способна значительно повысить прочность, а отжиг на твердый раствор при необходимости восстанавливает более мягкое аустенитное состояние.
Ферритные стали также не получают твердость обычной закалкой с отпуском. Отжиг применяется для контроля и восстановления состояния после соответствующих операций.
Для мартенситных сталей термообработка является частью требуемого комплекса свойств. Закалка повышает твердость и прочность, отпуск регулирует сочетание с вязкостью и пластичностью.
Магнитность
Ферритные и мартенситные стали ферромагнитны. Полностью отожженные аустенитные стали обычно имеют низкую магнитную проницаемость. Холодная деформация может вызвать появление деформационного мартенсита, а металл шва может содержать феррит.
Магнит полезен для предварительной сортировки, если круг возможных материалов уже известен. Для точного определения марки нужны документы прослеживаемости или подходящий метод контроля. Подробности приведены в материале о магнитности нержавеющей стали .
Коррозионная стойкость зависит от марки и среды
Все три семейства используют хром для формирования пассивной пленки, однако уровень стойкости внутри каждого семейства меняется в широких пределах.
К аустенитным относятся 304, 316 и более высоколегированные марки. Некоторые стабилизированные ферритные марки в определенных средах приближаются к распространенным аустенитным. Мартенситные марки часто выбирают ради твердости и прочности; их коррозионное поведение зависит от состава, термообработки, поверхности и среды.
Хлориды, температура, щели, отложения, моющие среды и состояние поверхности необходимо оценивать по данным конкретной марки.
При сопоставимых условиях молибден повышает стойкость 316 к хлоридному питтингу по сравнению с 304; подробнее в сравнении 304 и 316 .
Формовка и сварка
Аустенитные стали отличаются высокой пластичностью и широкими возможностями формовки. Наклеп влияет на инструмент и последовательность операций. Свариваемость в целом хорошая при правильном присадочном материале и процедуре. Присадочный материал, тепловложение, конструкция соединения и обработка поверхности после изготовления должны соответствовать марке и условиям эксплуатации.
Ферритные марки пригодны для многих листовых операций и могут хорошо работать при глубокой вытяжке. У некоторых марок растяжная формовка ограничена; при сварке более толстых сечений нужно учитывать рост зерна и вязкость.
Мартенситные стали часто обрабатывают резанием или формуют в более мягком состоянии до окончательной закалки. При сварке учитывают углерод, закаливаемость, толщину и последующую термообработку. Эти факторы влияют на риск трещин и окончательные свойства. В зависимости от марки и применения аттестованная технология может предусматривать предварительный подогрев, контроль тепловложения или послесварочную термообработку.
Вязкость и температура
Аустенитные стали сохраняют высокую вязкость при низких температурах и применяются в криогенных системах при соответствии марки и расчетного стандарта. Ферритные и мартенситные стали могут иметь переход от вязкого к хрупкому разрушению, поэтому эксплуатация при низких температурах требует прямой проверки данных.
Для высоких температур отдельно проверяют окисление, ползучесть, тепловое расширение и сохранение прочности.
Тепловое расширение ферритных сталей обычно ниже, чем у распространенных аустенитных. Это важно при термоциклировании; коэффициент расширения и допустимую температуру проверяют по данным конкретной марки.
От семейства к спецификации
Типичные примеры: аустенитные стали в пищевом оборудовании и емкостях, ферритные в бытовой технике и автомобильных выхлопных системах, мартенситные в ножах, валах и отдельных деталях турбин. Для каждого применения проверяют марку, состояние и конструкцию.
Для листовых деталей со сложной формовкой и сваркой часто сначала рассматривают аустенитные марки. Требование магнитности и снижение зависимости от никеля может направить выбор к ферритным. Высокая твердость, износостойкость и термически упрочняемая прочность ведут к мартенситным.
В окончательной спецификации указывают стандарт и редакцию, точную марку, форму изделия, размеры, состояние поставки или термообработки, поверхность и критичные требования к изготовлению или испытаниям. ASTM A240/A240M-26 является действующей спецификацией для нержавеющих плит, листов и полос в пределах своей области применения.
| Основная потребность | Семейство для первичного рассмотрения | Последующие проверки |
|---|---|---|
| Лист общего назначения со сложной формовкой и сваркой | Аустенитное | Коррозионная среда, марка, поверхность, прочность и технология изготовления |
| Магнитный лист с хромовой коррозионной стойкостью и меньшей зависимостью от никеля | Ферритное | Стойкость конкретной марки, способ формовки, свариваемость и вязкость |
| Высокая твердость, износостойкость или термическое упрочнение | Мартенситное | Состояние закалки/отпуска, вязкость, коррозионная среда и способ соединения |
Прокрутите таблицу, чтобы увидеть все столбцы →