
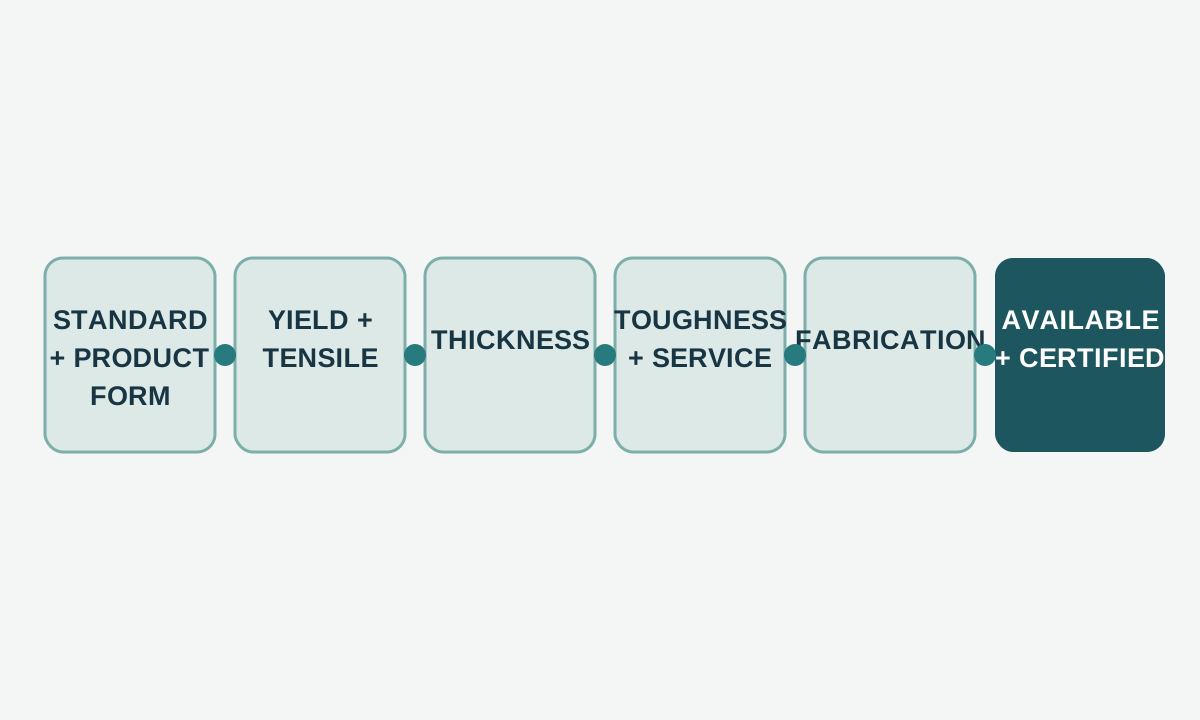
Çelik dayanım sınıfı seçimine tasarım standardı, ürün standardı, ürün formu ve gerçek kalınlıkla başlanır. Ardından akma ve çekme dayanımı, tokluk, imalat, bulunabilirlik ve belgelendirme birlikte değerlendirilir. Aynı standart ailesinde daha büyük sınıf numarası daha yüksek asgari akma dayanımını gösterebilir; tam kalite tanımı ayrıca darbe, teslim durumu, kimya ve deney şartlarını içerir.
Kaliteyi bütün bir teknik şartname olarak ele alın. Tasarımın istediği özellikler, tedarik edilebilen boyutlar ve imalat ile muayene koşulları siparişten önce uyuşmalıdır.
Önce standardı ve ürün formunu belirleyin
Levha, sac, sıcak haddelenmiş profil, içi boş kesit ve çubuk farklı standartlara bağlı olabilir. BS EN 10025-2, kendi kapsamındaki sıcak haddelenmiş alaşımsız yapısal yassı ve uzun ürünleri kapsar; yapısal içi boş kesitler ve borular için ayrı standart gerekir. ASTM A36/A36M yapısal karbon çeliği profilleri, levhaları ve çubukları; ASTM A572/A572M ise çeşitli yüksek dayanımlı düşük alaşımlı yapısal kaliteleri kapsar.
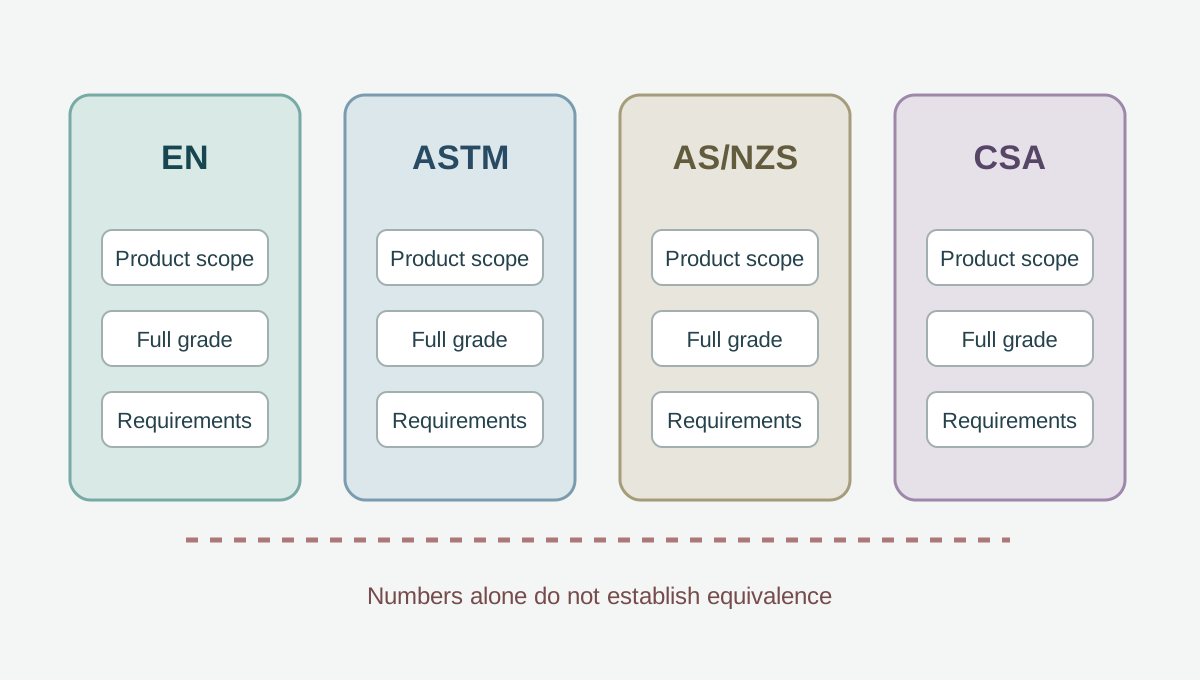
Avustralya ve Yeni Zelanda’da levha, sıcak haddelenmiş çubuk/profil ve kaynaklı I kesitler ayrı AS/NZS standartlarına tabidir. Kanada’nın CSA G40.20/G40.21 sistemi farklı ürün ve çelik türlerini kapsar. Standart ile tam kalite tanımını birlikte yazın; 350 veya 50 gibi tek bir sayı sistemler arasında aynı malzemeyi tanımlamaz.
Tasarımın istediği dayanımı belirleyin
Gerekli asgari özellikleri ilgili tasarım standardı ve hesap belirlemelidir. Akma ve çekme dayanımı yanında uzama ve diğer süneklik koşullarını da kontrol edin.
Akma dayanımı , belirtilen deney yöntemi altında kalıcı şekil değişiminin başlamasıyla ilişkili gerilmedir. Çekme dayanımı çekme deneyindeki en yüksek mühendislik gerilmesidir. Tasarım ve kabulde farklı işlevleri vardır.
Daha yüksek dayanım bazı tasarımlarda kesiti küçültebilir. Rijitlik ise esas olarak elastisite modülü ve kesit geometrisine bağlıdır; sehim, burkulma, yorulma, yerel stabilite, birleşimler ve yönetmelik sınırları belirleyici olabilir. Bu yüzden piyasadaki en yüksek dayanımı doğrudan seçmek yerine bütün tasarım kontrollerini karşılayan kaliteyi seçin.
Kalınlığa bağlı şartları kontrol edin
Aynı nominal kalitenin garanti edilen akma dayanımı, kalınlık aralığına ve ürün formuna göre değişebilir. S275 ve S355 karşılaştırması , ilgili üreticinin levha tablolarında kalınlıkla azalan asgari değerleri gösterir. Kabulün temeli sözleşmedeki standart ve sipariş edilen üründür.
Nominal kalınlığı veya kesit boyutunu, standarttaki kalınlık bandını, o bant için akma/çekme şartlarını, kalınlığa bağlı kimya, tokluk veya teslim koşullarını ve üretici boyut aralığını doğrulayın. İnce ürüne ait föydeki bir değer, daha kalın levhaya ya da başka bir ürün formuna doğrudan uygulanamaz.
Tokluk ve hizmet koşullarını ekleyin
Düşük sıcaklık, dinamik yükleme, kırılmaya hassas detaylar ve bazı köprü veya deniz yapıları belirli çentik tokluğu isteyebilir. Kalite son eki, darbe kategorisi veya ek şart bu ihtiyacı tanımlayabilir.
EN 10025-2 içindeki JR, J0 ve J2 farklı Charpy V-çentik deney koşullarını gösterir. CSA G40.21, dayanım seviyesini çelik türünden ve gerektiğinde Charpy kategorisinden ayırır. ASTM kapsamında ürün ve projeye bağlı ilave tokluk şartları uygulanabilir.
Charpy deney sıcaklığı tek başına yapının izin verilen en düşük kullanım sıcaklığını belirlemez. Tasarım standardı, gerilme durumu, kalınlık, detay ve proje koşulları birlikte değerlendirilir. Korozyon, sıcaklık ve yorulma koşullarını da hizmet değerlendirmesine katın.
İmalatı dayanım artışından önce değerlendirin
Seçilen kalite kaynak, bükme, şekillendirme, kesme ve delmeye uygun olmalıdır. Kaynakta gerçek kimya veya izin verilen sınırlar, uygulanabilir karbon eşdeğeri, kalınlık, birleşimin kısıtlanması, hidrojen, ısı girdisi, ön tav ve kalifiye WPS kontrol edilir. Dayanım değişikliği farklı sarf malzemeleri veya işlem kontrolleri gerektirebilir.
Bükme ve şekillendirmede asgari iç yarıçapı, hadde yönünü, yüzey durumunu ve üretici tavsiyelerini doğrulayın. Termal kesimde kenar kalitesi ile kesilmiş yüzey ve ısıdan etkilenmiş bölge şartlarını inceleyin. Kalite, imalat yöntemi ve son geometri satın almadan önce birlikte değerlendirilmelidir.
Bölgesel sistemleri ayrı karşılaştırın
| Sistem | Örnekler | Kontrol noktası |
|---|---|---|
| EN 10025-2 | S275, S355 ve tokluk kaliteleri | Tam tanım, ürün, kalınlık, tokluk ve teslim durumu |
| ASTM A36/A36M | A36 | Tam şartname ve ürün/boyut koşulları |
| ASTM A572/A572M | Sınıflar 42 [290], 50 [345], 55 [380], 60 [415], 65 [450] | Sınıf, kapsam, kalınlık/boyut, mekanik özellik ve gereken tokluk |
| AS/NZS 3678 / 3679 | Levha, çubuk/profil ve kaynaklı kesitler | Ürüne uygun standart, kalite, boyutlar ve darbe seçeneği |
| CSA G40.20/G40.21 | Dayanım seviyeleri ve çelik türleri | Seviye, tür/kategori ve ürün şartları |
Tüm sütunlar için tabloyu kaydırın →
Yakın nominal akma değerleri yalnızca ilk karşılaştırmaya yardımcı olur. Onaylı ikame için kimya, çekme aralığı, uzama, tokluk, kalınlık sınırları, kaynak kontrolleri, toleranslar, muayene ve belgeler karşılaştırılmalıdır. Projenin ikame onay sürecini ve gerçek standart maddelerini kullanın; internetteki eşdeğerlik tablosu tek başına yeterli kanıt değildir.
Bulunabilirliği ve belgeleri doğrulayın
İstenen kalite gerekli kalınlık, genişlik, uzunluk, kesit ve teslim durumunda tedarik edilebilmelidir. Üretici veya servis merkezi aralığı standart kapsamından daha dar olabilir. BlueScope XLERPLATE ürün aralığı, kalınlığa göre kalite ve darbe seçeneklerinin değişmesine bir üretici örneğidir; diğer üreticilerin aralıkları farklıdır.
Siparişte tam standart ve kalite, ürün ve boyutlar, teslim durumu, mekanik/darbe özellikleri, yüzey ve toleranslar, muayene belgesi türü ve izlenebilirlik, istenen ek deney veya ultrasonik muayene, imalat/kaynak şartları ve onaylı alternatifler bulunmalıdır. Sac ve rulo şartnamesi rehberini ve standartlar kaynağını kullanın.
Uygulanabilir seçim sırası
- Tasarım ve ürün standardını belirleyin.
- Ürün formunu ve gerekli boyutları kesinleştirin.
- Tasarımın akma ve çekme şartlarını saptayın.
- Doğru kalınlık bandını uygulayın.
- Tokluk veya darbe kategorisini ekleyin.
- Kaynak, şekillendirme, kesme ve diğer işlemleri doğrulayın.
- Korozyon, sıcaklık, yorulma ve hizmet koşullarını inceleyin.
- Tedariki ve boyut sınırlarını kontrol edin.
- Tam kaliteyi, teslim durumunu, deneyleri ve belgeleri belirtin.
- Her ikameyi tasarım esasına ve malzeme standardına göre onaylatın.
BSI, ASTM, Standards Australia, BlueScope, CSA, SCI/BCSA ve TWI kaynaklarının kapsamı bu makalenin kaynaklarında açıklanır.