
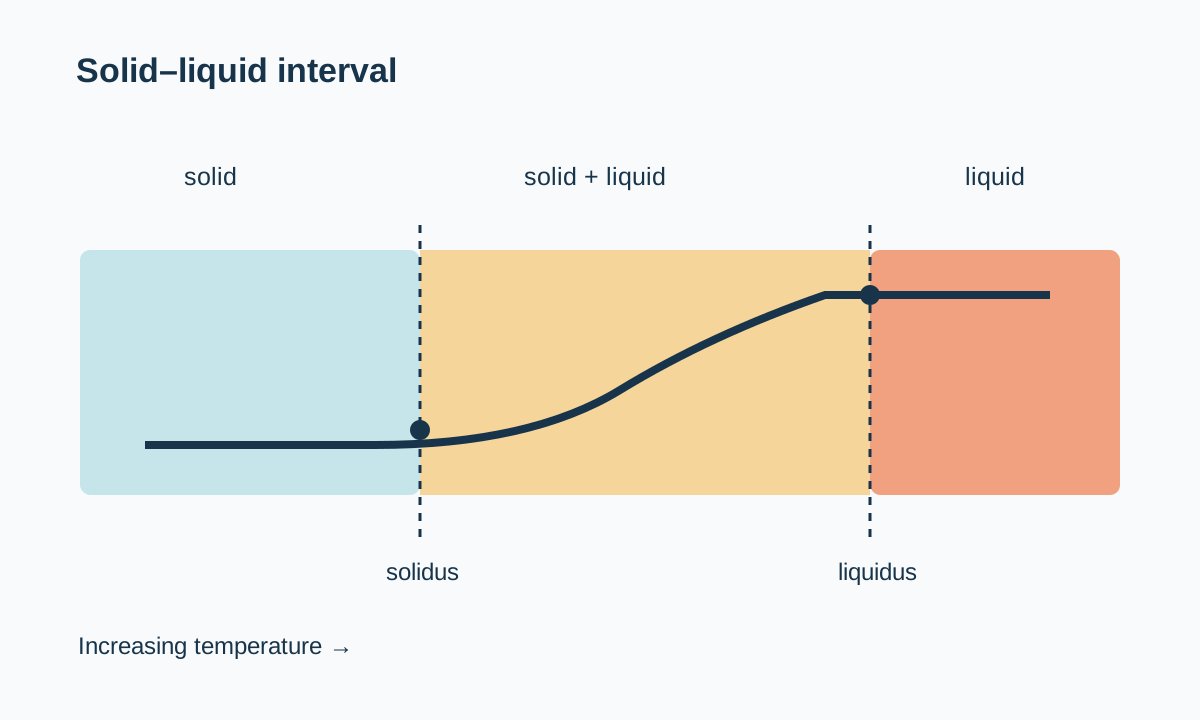
Çelik için bütün kalitelere uygulanabilecek tek bir erime noktası yoktur. Çelik; demir, karbon ve kaliteye bağlı olarak başka alaşım elementleri içerir. Isıtma sırasında çoğu ticari çelik, ilk sıvının oluştuğu solidus ile malzemenin tamamen sıvı olduğu liquidus arasında bir sıcaklık aralığından geçer.
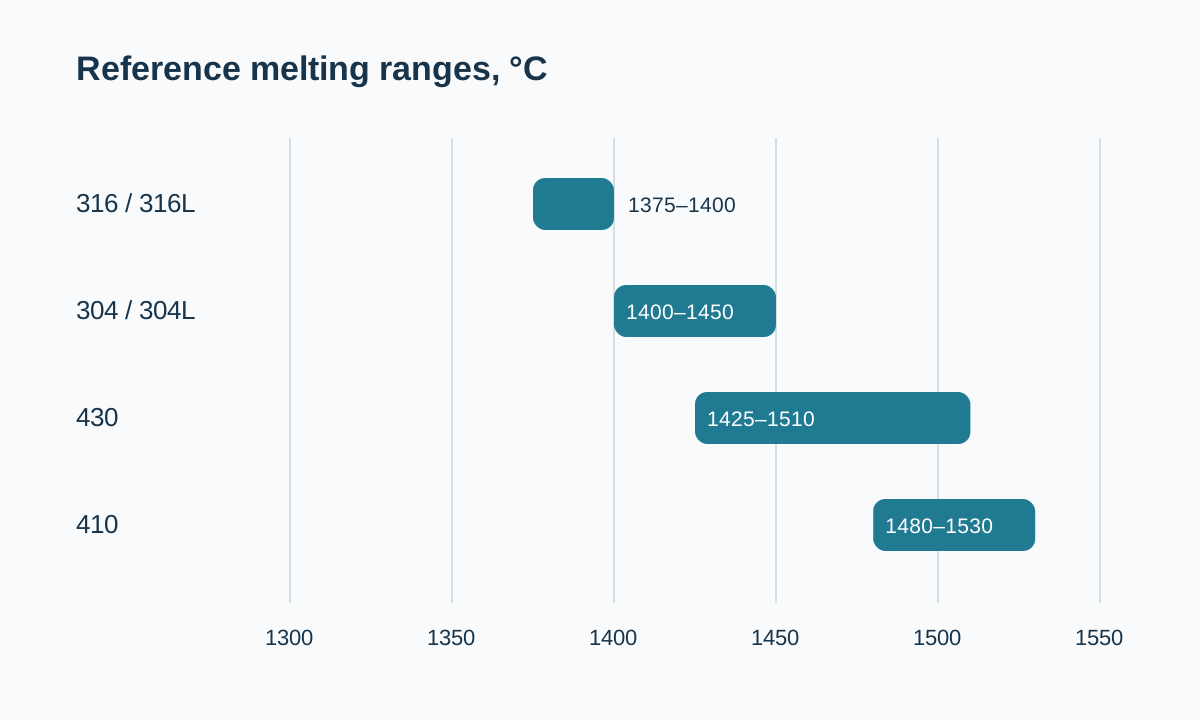
BSSA referansında 304/304L için yaklaşık 1400–1450°C, 316/316L için 1375–1400°C verilir. Karbon çeliklerinde de solidus ve liquidus değerleri kimyasal bileşime bağlıdır.
Hızlı referans
| Malzeme | Referans aralık |
|---|---|
| Saf demir | yaklaşık 1535–1538°C |
| 304 / 304L | 1400–1450°C |
| 316 / 316L | 1375–1400°C |
| 430 | 1425–1510°C |
| 410 | 1480–1530°C |
Tüm sütunlar için tabloyu kaydırın →
Paslanmaz çelik aralıkları BSSA/ASM tablosundan alınmıştır. Proses kontrolünde kaliteye ve gerektiğinde gerçek ergitme analizine ait veriler kullanılmalıdır.
Solidus ve liquidus neyi gösterir?
Solidus sıcaklığında ilk sıvı faz oluşmaya başlar. Solidus ile liquidus arasında katı ve sıvı fazlar birlikte bulunabilir. Liquidus üzerinde alaşım, ilgili denge tanımında tamamen sıvıdır.
Bu ayrım döküm, kaynak metalurjisi ve çelik üretiminde önem taşır. Tek bir yuvarlatılmış sayı, erimenin başlangıcı ile tam sıvılaşma arasındaki proses penceresini göstermez.
Kimyasal bileşimin etkisi
Fe-C sistemi karbon çeliklerinin temel metalurjik çerçevesini oluşturur. Karbon miktarı faz sınırlarını değiştirir. Manganez, silisyum, krom, nikel, molibden ve diğer elementler de katılaşma davranışını etkiler.
Karbon çeliği veya paslanmaz çelik gibi aile adları tek başına hassas bir erime sıcaklığı vermez. Proses hesabında belirli kalite ya da ergitme analiziyle birlikte güvenilir termodinamik veri, üretici bilgisi veya proses şartnamesi kullanılmalıdır.
Bazı paslanmaz çelik aralıkları
| Kalite | °C | Yaklaşık °F |
|---|---|---|
| 316 / 316L | 1375–1400 | 2507–2552 |
| 304 / 304L | 1400–1450 | 2552–2642 |
| 321 / 347 | 1400–1425 | 2552–2597 |
| 17-4PH | 1400–1440 | 2552–2624 |
| 430 | 1425–1510 | 2597–2750 |
| 410 | 1480–1530 | 2696–2786 |
Tüm sütunlar için tabloyu kaydırın →
Karbon çeliği için yaklaşım
Karbon çeliğinin erime aralığı da kimyayla değişir. Önce kaliteyi veya ergitme analizini belirleyin. Ardından ihtiyaç duyulan değerin solidus, liquidus ya da proses sıcaklığı olup olmadığını netleştirin. Saf demirin sıcaklığı yalnızca fiziksel bir referans ölçeği sağlar.
Erime aralığı ile servis sıcaklığı
Yüksek sıcaklıkta dayanım, rijitlik, oksidasyon davranışı ve boyutsal kararlılık erime başlamadan çok önce değişir. Yüksek sıcaklık tasarımı, çalışma sıcaklığındaki malzeme özellikleri ve ilgili tasarım kurallarıyla yapılır.
Benzer erime aralığına sahip paslanmaz kalitelerin havadaki önerilen servis sıcaklıkları farklı olabilir. Fırın parçaları, sıcak gaz kanalları ve basınçlı ekipmanlar için bu ayrım özellikle önemlidir.
Kaynak ve döküm
Kaynakta yerel bir kaynak banyosu erirken, bitişik ısıdan etkilenmiş bölge katı hâlde termal çevrim yaşar. Dökümde akış ve dolum için liquidus üzerinde proses tarafından belirlenen bir aşırı ısıtma payı gerekebilir.
Bir “çeliğin erime noktası” tablosunu kullanırken kaliteyi, değer tanımını, kaynağı ve bileşim bilgisini birlikte kaydedin.
Paslanmaz çelik aralıklarının kaynağı: BSSA / ASM.